





















3Dプリンターで出力した造形物に、オリジナルのロゴや細かい文字などを綺麗に追加したいと思ったことはありませんか?
3Dプリントは自由な立体物を作れる一方で、表面に複雑なデザインを施すには多色印刷の面倒な設定が必要です。そこで今、効率的な「後加工」として注目されているのが、レーザー彫刻機の活用です。 しかし、「プラスチック製のフィラメントにレーザーを当てて溶けないの?」「有毒ガスは大丈夫?」と心配する方も多いはず。
この記事では、代表的な3Dプリント素材であるPLA・PETG・ABS・TPUの4種類を用意し、それぞれの仕上がりの違いや注意点を比較して解説します。

3Dプリント素材(フィラメント)にレーザー彫刻はできる?
結論から言うと、3Dプリント素材(フィラメント)へのレーザー彫刻は可能です。
ただし、木材や本革のように、レーザーを当てれば分かりやすい焦げ跡が残る素材とは少し異なります。PLAやPETGなどの樹脂系素材は熱の影響を受けやすく、設定によっては彫刻跡が薄くなったり、表面が溶けたり、変形したりすることがあります。
特に3Dプリンターの造形物にレーザー加工を施す場合、仕上がりには以下の要素が大きく影響します。
- 素材の種類:PLA、ABS、PETG、TPUなど、フィラメントごとの違い
- フィラメントの色:黒や濃色、白、透明、半透明など、色によるレーザー反応の違い
- 表面の凹凸:3Dプリント特有の積層痕や表面状態
- レーザーの種類:IRレーザーやUVレーザー、または一般的な450nm青色レーザーとの相性
- パラメーターの設定:出力、速度、パス回数などのバランス
注意すべき点はありますが、素材やレーザーの種類に合わせて条件を調整すれば、3Dプリント作品にロゴや文字、模様を追加することは十分可能です。
3Dプリント作品にレーザー彫刻を使うメリット
では、なぜ3Dプリンターで作ったフィギュアやパーツに、あえてレーザー彫刻を施すのでしょうか。大きな理由は、後加工の手間を減らしながら、作品の完成度を高められることです。
- 多色印刷の代用:ロゴや文字のためだけにフィラメントを交換したり、複雑なCADデータを調整したりする手間を抑えられます。
- シリアルナンバーや説明文の追加:自作の治具やパーツに、後から番号・仕様・用途などを刻印できます。
- 微細なテクスチャの追加:3Dプリンターのノズル径や積層ピッチでは表現しにくい、0.01mm単位の極めて繊細な模様を表面に描くことができます。
3Dプリント素材へのレーザー彫刻の仕組み
レーザー彫刻は、光のエネルギーで素材表面に熱や化学反応を起こす加工法です。
木材や本革は単純に「熱で焦がす」ことで跡を残しますが、樹脂(プラスチック)である3Dプリント素材にレーザーを照射した場合、主に以下の3つの異なる現象によって印字が形成されます。

特に3Dプリンターの造形物にレーザー加工を施す場合、仕上がりには以下の要素が大きく影響します。
- 溶融:熱で表面がわずかに溶けて凹み、質感が変化して跡が残る現象。
- 炭化: 強い熱によって素材自体が焦げ、黒や茶色に変色する現象。
- 発泡: レーザーのエネルギーで樹脂内部のガスが瞬間的に膨張し、微細な泡が発生する現象。
彫刻部分がわずかに盛り上がり、白っぽく(または明るく)変色します。特にIRレーザーで濃い色のフィラメントを加工した際によく見られる、プラスチック特有の非常に美しいマーキングの仕組みです。
同じPLAやPETGであっても、フィラメントの色(黒・白・透明・メタリック系など)や含まれる添加剤によってレーザーの吸収率が全く異なります。そのため、「この素材なら必ず成功する・失敗する」という単純な判断はできず、素材ごとに適切なレーザーとパラメーターを見つけることが重要です。
3Dプリント素材におすすめのレーザーの種類
3Dプリント素材への加工では、素材や色に合わせてレーザーの種類を選ぶことが重要です。
| レーザーの種類 | 波長 | 特徴 | フィラメントへの向き |
|---|---|---|---|
| IRレーザー | 1064nm | 金属や一部プラスチックへのマーキングに向く | 素材や色によっては樹脂表面に反応が出る場合がある |
| UVレーザー | 355nm | 熱影響が少なく、樹脂や透明素材への微細加工に向く | プラスチック系素材のマーキングに向きやすい |
IRレーザーの場合
波長1064nmのIRレーザーは、プラスチックや金属のマーキングに特化しています。熱影響をコントロールしやすいため、フィラメントへの刻印に非常に向いています。
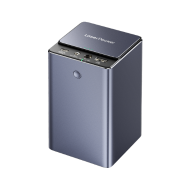
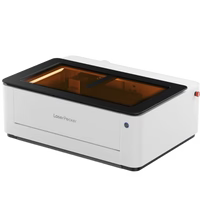
LaserPecker LP4は、450nm青色レーザーと1064nm IRレーザーを搭載したデュアルレーザー彫刻機で、3Dプリント素材へのマーキングでは主にIRレーザーを使用しながら、木材・紙・革などの一般素材には青色レーザーを使い分けられます。
UVレーザーの場合
波長355nmのUVレーザーは「冷感レーザー(コールドレーザー)」とも呼ばれ、熱をほとんど発生させずに素材を加工します。熱による溶けや焦げを抑えながら加工しやすいのが特徴ですが、マシンの導入コストがやや高額になる傾向があります。
【検証】PLA・PETG・ABS・TPUのレーザー彫刻テスト結果
今回のテストでは、3Dプリントでよく使われるPLA・PETG・ABS・TPUの4種類の素材に対し、 1064nmのIRレーザーで彫刻テストを行いました。
PLA:黒色は成功するが、白や明るい色は「彫刻不可」
PLAは、3Dプリンターで最も一般的に使われるフィラメントのひとつです。造形しやすくカラーバリエーションも豊富なため、フィギュアや小物、試作品など幅広い用途で使われています。
今回のテストでは、黒色のPLAに対しては比較的はっきりとした美しいマーキングが確認できました。しかし、白色のPLAはレーザーに全く反応せず、彫刻は不可能でした。 さらに、スカイブルー(水色)や黄色といった一般的な明るいカラーPLAにおいても、いくら照射しても彫刻跡を出すことはできませんでした
これは、フィラメントの色によってレーザーの吸収率が極端に変わるためです。黒色はレーザーのエネルギーをしっかり吸収して表面に変化(発泡や微細な溶融)を起こしますが、白色や明るいカラーのPLAは光を透過・反射してしまい、熱エネルギーが全く定着しません。
PETG:PLAで失敗した「白」や「カラー」も可能!
PETGは、PLAよりも耐久性や耐熱性に優れたフィラメントで、実用品や機械パーツの制作によく使われます。今回のテストでは、レーザー彫刻との相性においてもPETGはPLAより優れていることが判明しました。
PLAではマーキングが難しかった白色や明るい色のフィラメントでも、PETGでは比較的はっきりとした彫刻跡を確認できました。さらに驚くべきことに、青色や深緑色のPETGにレーザー(IR)を照射すると、素材の地色を美しく引き立てる「鮮やかな青や緑の発色(カラーマーキング)」が現れるケースがありました。これは作品のデザイン性を飛躍的に高める大きなメリットです。

この優れた反応は、PETGの樹脂特性や含まれる添加剤がレーザーの熱を適切に吸収するためと考えられます。特に、光の反射を抑える「マット系PETG」や、ガラス繊維が配合された「PETG-GF」といった一部の特殊フィラメントは、レーザーへの反応性が非常に高く、美しいコントラストの仕上がりになる傾向があります。
ABS:彫刻は可能だが「テカり」と「有毒ガス」に要注意
ABSは、耐熱性や強度に優れたフィラメントで、実用品や機械部品の3Dプリントにも使われる素材です。今回のテストでは、ABSにもレーザー彫刻自体は可能でしたが、PLAやPETGと比べると仕上がりはやや不安定でした。
レーザー照射後の表面は、少し油っぽく見えたり、質感が均一になりにくかったりする場合があります。また、ABSはブランドや配合による差が大きく、同じABSでも色や添加剤によって反応が変わる可能性があります。加工時にはにおいも出やすいため、必ず換気と排煙環境を整えたうえで、端材や失敗プリントでテストすることをおすすめします。
TPU:柔軟な素材でも大成功!硬度95Aのスマホケースで実証
TPUのようなゴムライクで柔軟な素材は、熱で溶けやすくレーザー加工が難しいと思われがちです。しかし今回のテストでは、意外にも非常にシャープで美しい彫刻効果を得ることができました。
実際に「硬度95A(やや硬め)」のTPUフィラメントでオリジナルのスマホケースを出力し、レーザーでロゴを刻印してみたところ、表面がドロドロに溶けることなく、文字がくっきりと綺麗に定着しました。柔軟性と実用性を兼ね備えたアイテム作りにおいて、レーザー彫刻は非常に強力な武器になります。
ただし、今回成功したのは95Aという形状を保ちやすい硬度だったからこその結果である可能性もあります。85Aなどのさらに柔らかい低硬度のTPUフィラメントで、熱変形せずに彫刻できるかどうかについては、今後のさらなる検証が必要です。
まとめ:3Dプリント作品にレーザー彫刻を
3Dプリンターで製作した造形物に、後からロゴや文字、模様を追加したい場合、レーザー彫刻は有効な後加工手段の一つです。ただし、仕上がりは素材の種類や色によって大きく異なり、PLA・PETG・ABS・TPUの間でもレーザーへの反応には明確な違いが見られました。
きれいに加工するためには、素材ごとの特性を理解し、適切なレーザー種類やパラメーターを選ぶことが重要です。今回検証していない素材を使用する場合も含め、本番加工の前には必ず端材や失敗プリントでテストし、安全性や仕上がりを確認してください。


