





















工具箱や収納ケースの中で、工具・カメラ・電子機器などが動かないように固定したいときに役立つのが、カスタムフォームインサートです。収納物の形に合わせてスポンジを切り抜けば、持ち運び中の衝撃や擦れを抑えられるうえ、必要な物がひと目で分かる整理しやすい収納になります。
この記事では、工具箱用スポンジを自作する方法を5つ紹介し、手作業とレーザーカットの違いを比較します。ウレタンスポンジの基本的なカット方法や、スポンジをきれいに型抜きするコツ、安全にレーザー加工するための注意点も詳しく解説します。

この記事の内容:
- パート1: フォームインサートを作る5つの方法
- 方法1:トレースして手作業で切る
- 方法2:液体フォームを注入・成形する
- 方法3:ピック&プラックフォームを使う
- 方法4:CNCで切削する
- 方法5:レーザーでカットする
- パート2: レーザーでフォームインサートを作る手順
- パート3: きれいに仕上げる6つのコツ
- パート4: フォームインサートのFAQ
パート1:カスタムフォームインサートを作る5つの方法
フォームインサートの作り方は、必要な精度、数量、予算、フォームの厚さによって選びます。1個だけ手軽に作るなら手作業、同じ形を繰り返し作るならCNCやレーザー加工が向いています。ここでは、それぞれの特徴と注意点を見ていきましょう。
方法1:トレースして手作業で切る
最も手軽なのは、収納したい物をフォームの上に置いて輪郭をなぞり、カッターナイフや刃の長いナイフで切る方法です。工具箱用スポンジを自作するときは、収納物よりわずかに小さく切り抜くと、フォームが側面を押さえて工具を固定しやすくなります。
ウレタンスポンジのカット方法としては、刃を寝かせず垂直に保ち、一度に切り抜こうとせず数回に分けて刃を進めるのがコツです。安価で始められる一方、厚いフォームでは断面が斜めになったり、深さが不均一になったりしやすいため、仕上がりは作業者の技量に左右されます。
方法2:液体フォームを注入・成形する
液体フォームを袋や型の中で発泡・硬化させ、収納物の形に沿わせる方法です。複雑な形状にも密着しやすく、主に壊れやすい製品の梱包や輸送に使われます。
高い緩衝性を得られますが、材料の計量や養生が必要で、作業中に周囲を汚しやすい点がデメリットです。収納物を変更すると再利用しにくいため、工具箱の整理よりも、特定製品の発送用梱包に適しています。
方法3:ピック&プラックフォームを使う
ピック&プラックフォームは、格子状の切れ目が入ったスポンジを指で取り除き、収納スペースを作る製品です。専用工具が不要で、カメラケースや工具箱の中敷きを短時間で作れます。
ただし、形状は格子単位になるため、曲線や細かな輪郭を正確に再現するのは困難です。手軽さを優先する用途には便利ですが、隙間の少ないフィット感や、均一で滑らかな切断面を求める場合には向きません。
方法4:CNCで切削する
CNCルーターは、回転工具でフォームを削りながら、指定した輪郭と深さに加工します。厚みのある材料や、底を残したポケット加工にも対応しやすく、工業用トレーの製作に適しています。
加工精度と再現性に優れる反面、切りくずが発生し、細い溝や小さな内角は刃物径の影響を受けます。機械、刃物、固定治具の準備も必要になるため、少量のDIYでは導入コストが高くなります。
方法5:レーザーでカットする
レーザーカットは、デジタルデータに沿って非接触でフォームを切断する方法です。複雑な輪郭や指を掛けるノッチ、工具名、配置番号などを一つのデータにまとめられ、同じレイアウトを繰り返し加工できます。
刃物を使わないため細部を加工しやすく、工具箱用トレーや商品パッケージを均一に仕上げたい場合に適しています。ただし、すべてのスポンジをレーザー加工できるわけではありません。材質名だけで判断せず、メーカーの加工可否とSDS(安全データシート)を確認し、PVC(塩化ビニル)や成分不明のフォームは加工しないでください。
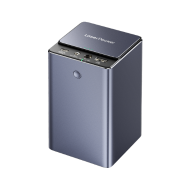
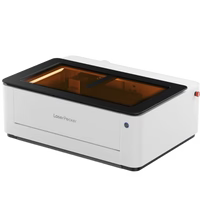
LaserPecker LP4は10W・450nmの青色ダイオードレーザーと2W・1064nmの赤外線レーザーを搭載しています。フォームの切断には、素材が吸収しやすい青色レーザーを使用し、端材でテストしてから本加工に進みます。
| 比較項目 | 手作業カット | 液体フォーム成形 | ピック&プラック | CNC切削 | レーザーカット |
|---|---|---|---|---|---|
| 加工精度 | 低~中 | 中 | 低 | 高 | 高 |
| 再現性 | 低 | 中 | 中 | 高 | 高 |
| 準備の手軽さ | 高 | 低 | 非常に高い | 低 | 中 |
| 初期コスト | 低 | 中 | 低 | 高 | 中~高 |
| 得意な加工 | 単品DIY | 発送用緩衝材 | 手軽なケース収納 | 厚物・ポケット加工 | 細かな輪郭・反復加工 |
| 主な注意点 | 断面がぶれやすい | 養生と再利用性 | 形状の自由度が低い | 切りくずと刃物径 | 素材確認・排煙・火災対策 |
あなたに最適な方法は?
フォームインサート制作において、レーザーカットは柔軟性と高精度のバランスに優れた方法です。手作業でカットしたり、ピック&プラック方式で形を整えたりする手間を省きながら、毎回ぴったりフィットする仕上がりを実現できます。CNCカットと比べても、フォーム用レーザーカッターは薄手~中厚のフォーム加工でよりスピーディーなことが多く、カット面もきれいに仕上がります。そのため、加工後の後処理も少なくて済みます。
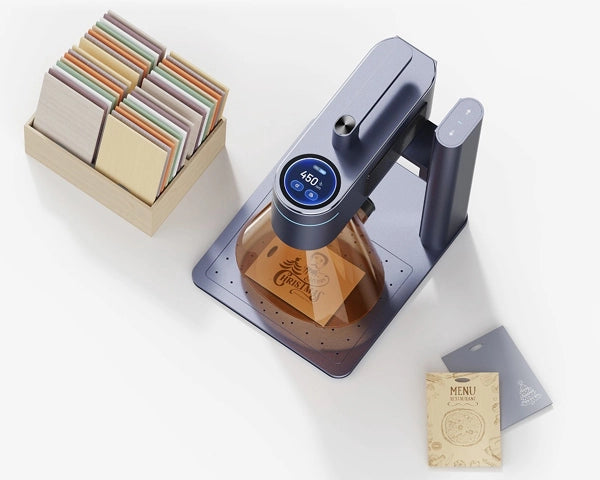
LP4デュアルレーザー彫刻機は、フォームのレーザーカットにおいて革新的な一台です。10Wダイオードレーザーと2W IRレーザーを搭載しており、さまざまな種類のフォームを高精度でカットできます。角度調整にも対応し、最大4000mm/sの高速彫刻が可能なため、大量のインサート制作にも最適です。さらに、初心者でも安心して使えるように、LaserPecker Design SpaceやLightBurnといったソフトウェアに対応しており、細かなデザインを簡単に作成・再現できます。
パート2:レーザーでカスタムフォームインサートを作る手順
レーザーを使えば、収納物の輪郭データからフォームを正確に切り抜き、同じレイアウトを再現できます。ここではLP4を例に、採寸から仕上げまでの基本手順を紹介します。
準備するもの
作業前に、次のものを用意します。
- レーザー加工可否を確認済みのフォーム:材質とSDSを確認し、機器メーカーおよび材料メーカーが加工可能としている製品を使用します。
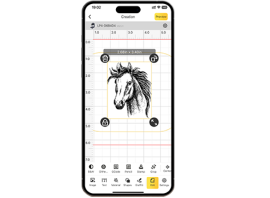
- レーザー加工機と専用ソフトウェア:LP4の場合はLaserPecker Design Spaceを使用できます。
- 輪郭データ:収納物を採寸または撮影し、必要なクリアランス、深さ、配置間隔を反映したベクターデータを用意します。
- 安全設備:対応する保護カバー、排煙・換気設備、消火用具を準備します。加工中は装置から離れないでください。
- 端材:出力、速度、加工回数を確認するテストカットに使用します。
LP4でカスタムフォームインサートを作る手順
ステップ1:ケースと収納物を採寸する
ケース内寸と工具の外形、高さを測ります。底面に残すフォームの厚さ、工具同士の間隔、取り出し用の指掛けも考慮してください。写真から輪郭を作る場合は、真上から撮影し、実寸が分かるスケールを一緒に写します。
ステップ2:カットデータを作成する
収納物の輪郭をベクターデータにし、実際のフォームに合わせてサイズを調整します。工具を軽く固定したい場合は輪郭よりわずかに小さくし、出し入れを優先する場合は少量のクリアランスを設けます。最初から全体を加工せず、形状の一部でフィット感を確認すると失敗を減らせます。
ステップ3:素材を確認してテストカットする
フォームの商品表示とSDSを確認し、PVC、ハロゲン含有材料、成分不明のフォームは使用しません。安全が確認できた端材で低出力・高速側から試し、切断状態、溶け、焦げ、煙の量を見ながら設定を調整します。異臭や想定外の煙が出た場合は直ちに停止してください。
ステップ4:フォームを固定して焦点を合わせる
フォームを作業エリア内に平らに置き、加工中にずれたり反ったりしないよう固定します。素材の厚さに合わせて焦点を調整し、データの加工範囲がフォームとケース内寸に収まっているか、フレームプレビューで確認します。
ステップ5:換気しながら加工する
排煙・換気設備を作動させ、適切な保護カバーを使用して加工を開始します。発泡材は熱で着火するおそれがあるため、加工中は常に監視してください。厚みがある場合は、一度に強く加工するのではなく、テスト結果に基づいて複数回に分けるか、薄いフォームを個別にカットして積層します。
ステップ6:フィット感を確認して組み立てる
加工後は材料が十分に冷えてから取り出し、切断片と残留物を除去します。工具を仮置きして、きつすぎないか、底面の厚さが十分かを確認します。積層する場合は各層の位置を合わせ、フォームに適した接着剤で固定すれば完成です。
パート3:フォームインサートをきれいに仕上げる6つのコツ
1. 収納物の周囲と工具同士の間隔を確保する
輪郭同士が近すぎると、仕切りが裂けたり変形したりします。必要な間隔はフォームの密度、厚さ、収納物の重量によって異なるため、まず端材で仕切りの強度を確認してください。特に重い工具の周囲は広めに残します。
2. 厚いフォームは複数層に分ける
深い収納部を作る場合は、底板と輪郭を切り抜いた層を分ける積層構造が便利です。各層を個別に加工すれば、深さを調整しやすく、底まで貫通する失敗も防げます。
3. 本番と同じ素材でテストする
同じ材質名でも、密度、色、添加剤によってレーザーへの反応は変わります。本番と同じ製品の端材を使い、出力、速度、加工回数、焦点を記録してから本加工に進みましょう。
4. 細すぎる仕切りと鋭い内角を避ける
細い突起や鋭角は、使用中に裂けやすくなります。角に小さな丸みを付け、負荷が集中しない形にすると耐久性が高まります。細部は実寸で印刷して確認しておくと安心です。
5. 指掛けや持ち上げ用の切り欠きを設ける
収納物の両側または端部に半円形のノッチを設けると、工具をつまんで取り出しやすくなります。深いポケットでは、指が入る幅と位置を実物で確認してからデータに反映します。
6. ラベルや位置番号を刻印する
工具名、サイズ、管理番号、配置ガイドをフォーム表面に刻印すると、戻す場所が分かりやすくなります。刻印も切断と同様に端材でテストし、表面が過度に溶けたり焦げたりしない設定を選んでください。
パート4:カスタムフォームインサート制作に関するFAQ
Q1. 工具箱用スポンジには、どのくらいの厚さが必要ですか?
収納物の高さと重量、ケースの深さに合わせて決めます。工具がフォームから大きく突き出さず、底面にも十分なクッションが残る厚さが目安です。深い工具には、輪郭を切り抜いた上層と底板を組み合わせる積層構造が適しています。ふた側にもフォームがある場合は、閉じたときに工具を強く圧迫しないか確認してください。
Q2. ウレタンスポンジをまっすぐきれいに切る方法は?
平らな場所にスポンジを置き、定規で切断線を引いてから、よく切れる刃の長いナイフを垂直に動かします。スポンジを強く押しつぶすと寸法がずれるため、必要以上に圧縮しないことが大切です。厚いウレタンスポンジは、一度で切ろうとせず、同じ線を数回なぞるように切ると断面が整いやすくなります。
Q3. スポンジを丸く型抜きするにはどうすればよいですか?
小径の穴なら、直径に合う中空ポンチやスポンジ用の抜き型を垂直に当てて抜く方法があります。大きな円や不規則な形は、型紙を固定してナイフで少しずつ切るか、対応素材であればレーザーやCNCを使用します。どの方法でも端材で試し、刃物を使用するときは下敷きと手の位置に注意してください。
Q4. EVAフォームはレーザーカットできますか?
EVAフォームにはレーザー加工できる製品がありますが、配合や添加剤は製品ごとに異なります。「EVA」という表示だけで安全と判断せず、材料メーカーの加工可否とSDSを確認してください。加工可能な製品でも、十分な排煙・換気、火災対策、常時監視が必要です。まず端材でテストし、溶けや焦げを抑えられる設定を探します。
Q5. レーザーカットに使えるフォーム素材はどのように選びますか?
商品名や見た目ではなく、正確な組成とSDSで判断します。機器メーカーと材料メーカーの両方がレーザー加工を認めているフォームを選び、PVC(塩化ビニル)、ハロゲンを含む素材、成分不明のフォームは加工しないでください。難燃フォームでも、レーザー加工時の安全性が保証されるとは限りません。
Q6. 工具の輪郭より大きく切るべきですか?
固定力を優先するなら、端材で試したうえで輪郭をわずかに小さくすると、フォームが工具を押さえやすくなります。一方、頻繁に出し入れする工具や、柔らかい表面を傷つけたくない機器には少量のクリアランスを設けます。レーザーの切り幅やフォームの弾性も影響するため、最初に小さなテスト形状を作るのが確実です。
まとめ
工具箱用スポンジを自作する方法には、手作業、液体フォーム成形、ピック&プラック、CNC切削、レーザーカットがあります。単品を低予算で作るなら手作業、厚いフォームの深さを精密に削るならCNC、複雑な輪郭やラベルを繰り返し加工するならレーザーが向いています。
レーザーを使う場合は、加工精度だけでなく素材の安全確認が最優先です。正確な材質とSDSを確認し、排煙・換気、保護カバー、火災対策を整えたうえで、必ず端材からテストしてください。用途に合う加工方法と設計を選べば、工具や機材を安全に収納でき、見た目にも整ったカスタムフォームインサートを作れます。


